WHT80减速机|WHT80-8-V|圆弧齿蜗轮减速机-WHT80-8-V圆弧齿蜗轮减速机 发货通知-吴桥鑫纪源减速机械有限公司
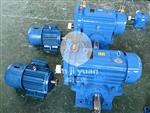
WHT80-8-V圆弧齿蜗轮减速机 发货通知
WHT80-8-V圆弧齿蜗轮减速机 发货通知
尊敬的客户:
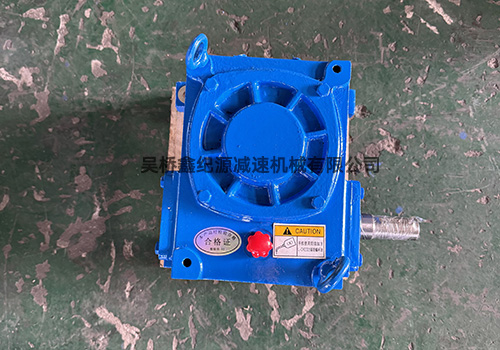
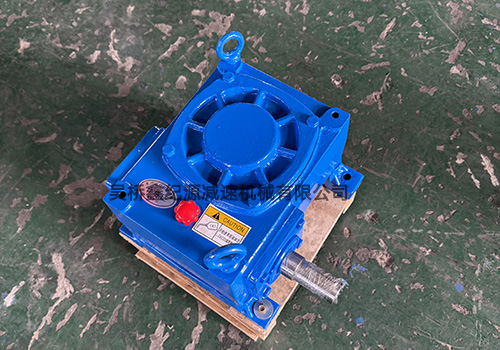
您好!贵司订购的WHT80-8-V圆弧齿圆柱蜗轮减速机,已经完成全部加工装配、整机负载试车以及出厂质检工作,各项技术指标均达到出厂标准,现已正式安排发货。现将货品明细、收货查验、产品性能、安装调试、运行保养以及售后相关事项详细告知,请您在收货之后仔细阅读。
一、货品参数及发货明细
| 项目 | 详情 |
|---|---|
| 产品型号 |
WHT80-8-V
|
| 中心距 | 80mm |
| 传动比 | 8 |
| 装配形式 | V |
| 机型类型 | 圆弧齿圆柱蜗杆减速机 |
| 传动布置方式 | 蜗杆上置式 |
| 结构特点 | 圆弧齿蜗轮蜗杆啮合,壳体铸铁一体铸造 |
| 发货清单 |
WHT80-8-V减速机整机1台、产品出厂合格证、出厂性能检测报告。
|
本款WHT系列减速机蜗杆布置在上部,采用浸油润滑方式,箱体内部储存润滑油,依靠运转过程中蜗杆搅动油液,实现蜗轮蜗杆副的润滑冷却,适合连续运转工况。
二、开箱查验注意事项
货品运抵现场之后,请优先检查物流外包装,查看木架、包装箱体有没有严重磕碰、挤压变形、浸水破损痕迹,核对外包装标注的产品型号信息。开箱取出整机,先查看减速机整机外观,箱体漆面有无撞击掉漆、壳体裂纹,输入轴、输出轴端部防护套是否完好,油堵、油标、放油螺塞等配件全无丢失。
仔细核对减速机铭牌,确认铭牌型号WHT80-8-V、中心距、速比、装配型式和您的订单要求保持一致。开箱查验环节,一旦发现货品磕碰损坏、零部件缺失、铭牌参数不符等情况,请即刻联系我厂业务对接人员,同步保留现场照片、视频作为取证资料,不要直接投入安装使用。
三、产品性能与安装调试
WHT圆弧齿蜗轮减速机和普通圆柱蜗杆减速机相比,圆弧齿的啮合接触面积更大,齿面受力更加均匀,承载能力有所提升,传动过程运转平稳,振动幅度小,噪音低,支持正反向运转,广泛应用于输送设备、轻工机械、搅拌设备、物料提升等各类工业传动场景。本台WHT80机型为蜗杆上置结构,推荐优先采用水平安装方式,减速机安装底座的支撑平面需要保持平整,紧固全部地脚螺栓,防止底座不平、受力扭曲造成箱体变形,影响内部蜗轮蜗杆的啮合精度。
减速机输入、输出端对接联轴器、链轮等传动构件的时候,务必要确保输入、输出同轴度精度,禁止强行对接,避免给输出轴、输入轴施加过大径向侧向力,侧向载荷极易造成轴承损坏、轴变形以及蜗轮副偏磨。正式通电运行之前,加注蜗轮蜗杆专用润滑油,加注油位控制在油标中线位置,加油完成之后手动盘动输入轴,确认整机转动顺滑,没有卡滞、异响,才可以接入动力进行空载试运转。空载试运转时长建议不少于1小时,全程留意减速机运行状态,观察是否存在异常声响、结合面渗漏油、箱体异常温升等现象,空载无异常之后再逐步加载投入正式生产。
四、运行保养要点
新机初次投入运行200~300小时,完成跑合阶段之后需要更换润滑油,把磨合产生的金属杂质随旧油排放干净,避免硬质颗粒划伤蜗轮蜗杆齿面。设备进入稳定运行阶段之后,常规工况建议每6个月对润滑油进行取样检查,油液发黑、含有不少金属杂质时及时更换新油。
日常巡检工作,定期复检地脚螺栓紧固力矩,检查箱体各个密封位置有无渗油、漏油现象,输入输出轴的油封属于易损零部件,出现渗漏油要及时更换油封件。减速机运行期间箱体温度不宜高于允许范围,现场通风散热条件不好差的工况,需要做好通风措施辅助散热。严禁超载运行,不允许长期偏载使用,超载、偏载会大幅加快蜗轮副磨损速度,直接缩短整机的使用周期。长期停机存
放时,做好整机防尘、防锈防护,轴端裸露部位涂抹防锈油脂。
五、售后说明
本台减速机出厂之前已经完成负载试车检验,在按照规范安装、额定工况正常使用、按期维护保养的前提下,可享受约定质保服务。设备安装调试、运行期间,如遇到选型疑问、安装调试难题、异常故障排查等需求,可以直接联系吴桥鑫纪源减速机械有限公司的技术人员,我们会提供技术支持。
制造商:吴桥鑫纪源减速机械有限公司
联系热线:13784756395 13513025815 杨经理
发货日期:2026年11月16日


产品导航
PRODUCT
阿基米德圆柱蜗杆减速机
联系方式
吴桥鑫纪源减速机械有限公司
地址:吴桥县杨家寺乡政府东侧
电话:0317-7290300
传真:0317-7291300
手机:13513025815
13784756395
联系人:杨洪武
邮编:061801
邮箱:xinjiyuanjiansuji@163.com
地址:吴桥县杨家寺乡政府东侧
电话:0317-7290300
传真:0317-7291300
手机:13513025815
13784756395
联系人:杨洪武
邮编:061801
邮箱:xinjiyuanjiansuji@163.com
公司名称:吴桥鑫纪源减速机械有限公司 公司地址:吴桥县杨家寺乡政府东侧 电话:0317-7290300 传真:0317-7291300 手机:13513025815 官方网址:http://www.xjyjsj.com
吴桥鑫纪源减速机械有限公司 2011(C)版权所有 并对网站所有内容保留解释权
PowerBy:速贝·网搜宝 网站建设:中科四方 技术支持:速贝