WHT80减速机|WHT80-31|5-V-WHT80-31.5-V圆弧齿蜗轮减速机发货通知-吴桥鑫纪源减速机械有限公司
WHT80-31.5-V圆弧齿蜗轮减速机发货通知
WHT80-31.5-V圆弧齿蜗轮减速机发货通知
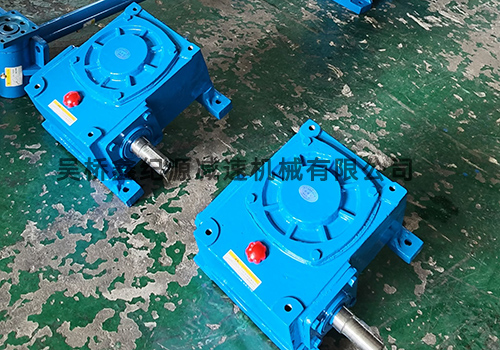
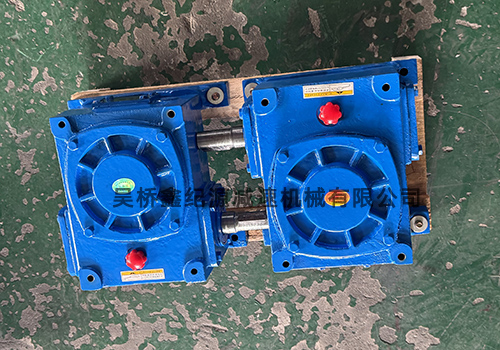
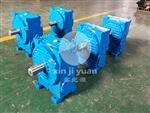
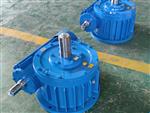
本次出库产品为WHT80-31.5-V圆弧齿蜗轮减速机,由吴桥博源减速机有限公司生产制造。该款减速机属于WHT系列圆弧齿蜗轮蜗杆传动装置,整机在出厂前已经过多道工序质检,包含壳体探伤、齿面啮合检测、空载跑合试验、密封渗漏测试以及负载抽检,各项技术指标均达到出厂检验标准,确认合格后方可打包发货。下文详细列出产品参数明细、发货货品清单,同时说明到货验收、现场安装、运行维保以及售后相关注意事项,方便收货方核对货品、规范使用设备。
一、产品参数明细
| 项目 | 详情 |
|---|---|
| 型号 |
WHT80-31.5-V |
| 中心距 | 80mm |
| 额定减速比 | 31.5 |
| 结构形式 | 圆弧齿蜗轮蜗杆,侧置蜗杆结构 |
| 齿形工艺 | ZC1圆弧圆柱蜗轮副,齿面接触面积大 |
| 传动特点 | 传动运转平稳,运行噪音低,具备自锁性能,承载能力强,抗冲击性能良好 |
| 适配工况 | 输送设备、搅拌机械、轻工生产线、小型起重装置、污水处理配套设备等 |
| 箱体材质 | 高强度铸铁箱体,整体刚性强,抗震性好,能够承受冲击载荷 |
| 润滑方式 | 油池浸油润滑,散热稳定,适合连续长时间作业 |
| 安装形式 | 卧式安装,可根据现场工况调整进出轴方向 |
| 适用转向 | 可正、反转双向运转 |
WHT系列圆弧齿减速机对比普通蜗轮减速机,在同等体积条件下,齿面耐磨性能好,适合连续长时间不间断运行,广泛应用于各类工业低速重载传动场景。
二、产品发货明细
1. WHT80-31.5-V圆弧齿蜗轮减速机整机 2台
2. 配套油封、密封垫片二套(用于后期维保更换)
3. 产品出厂检验合格证 2份
4. 产品使用与维护说明书 1份
5. 固定地脚螺栓、平垫、弹垫套件二套
包装说明:整机采用实木框防护包装,减速机表面做防锈防护处理,箱体缝隙、轴头位置包裹防护膜,箱内填充缓冲减震材料,降低长途运输过程中磕碰、撞击风险。外包装外侧标注产品型号、重量、重心标识以及向上放置标识,搬运装卸请严格按照外包装标识操作,禁止倒置、翻滚吊装。
三、到货验收重点
重点: 收货请当场开箱查验,全程拍照、录制视频留存取证资料
| 项目 | 详情 |
|---|---|
| 外包装检查 | 首先查看木框外包装有无磕碰断裂、挤压破损、雨水浸泡进水痕迹。如果外包装存在严重破损,需要当场拍照取证,及时联系物流承运方以及我方业务人员,确认货品状态,不要直接签收。 |
| 整机外观检查 | 拆除外包装后,检查铸铁箱体表面,查看有无砂眼、气孔、裂纹、磕碰掉块;端盖、法兰结合面平整,无变形,密封位置无出厂渗油痕迹;输入轴、输出轴轴头完好,无锈蚀、磕碰划痕。 |
| 手动盘车检测 |
在断电、脱离动力连接状态下,手动转动输入轴,整机转动顺滑均匀,没有卡滞、阻滞现象,无异常摩擦异响。如果盘动过程中出现卡顿,请勿直接装机使用,及时联系厂家排查
|
| 铭牌信息核对 |
核对减速机铭牌刻印信息,型号标注WHT80-31.5-V,中心距、速比信息与采购订单保持一致。
|
| 配件清点 |
对照发货明细清单,逐一清点出厂合格证、使用说明书、备用密封件、地脚螺栓等附件,确认配件全,无缺失。
|
提示:验收工作尽量在物流在场时完成,货品签收后,外观破损类问题难以划分责任,务必做好现场核验。
四、安装与使用提醒
重点:正式安装前,完整阅读产品说明书,做好同轴度找正,避免偏心受力
| 基础固定 | 安装基座需要平整、具备足够刚性,避免设备运行时基座变形,造成轴系偏心。使用地脚螺栓固定,均匀分次拧紧螺栓,防止箱体受力变形。 |
| 对中找正 | 连接电机或者工作设备时,确保输入轴、输出轴同轴度,两轴之间尽量避免径向、角度偏差。同轴偏差过大,会加速轴承、油封磨损,短期内出现漏油、发热故障。 |
| 加注润滑油 |
试机前,需要按照说明书推荐牌号加注润滑油,严格按照油位刻度加注,油位不可过高或过低。油位过低会造成齿面润滑不足,加剧磨损;油位过高会引起油温升高、渗漏。
|
| 试运行流程 | 加注油完成后,空载试运行2小时。全程观察设备运转噪音、机身温升,查看结合面、轴端有无渗油。空载无异常之后,再逐步加载负载,分段测试,确认负载工况运行平稳,方可投入长期生产使用。 |
| 工况使用范围 |
禁止长期超载、冲击性过载运行;设备启停不要频繁急启急停。粉尘、潮湿、露天工况下,建议增加防尘、防水防护措施,减少杂质进入箱体内部,降低蜗轮蜗杆磨损速度。
|
五、日常维保协议
定期巡检设备运行状态,记录运行温度与噪音。按照保养周期检查润滑油油质,油液浑浊、含有金属粉末时及时更换润滑油;定期检查油封、垫片,出现老化渗漏及时更换密封件。定期紧固地脚螺栓,防止长期震动造成螺栓松动,引发设备偏移。规范保养能够有效延长蜗轮、蜗杆、轴承使用寿命,减少设备停机维修的情况。
六、售后说明
产品在约定质保周期内,非人为损坏、非超载使用、非违规安装造成的本体零部件故障,我方可提供对应的技术支持与配件服务。收货后如果发现货品型号不符、外观缺陷、配件缺失等问题,请在收货3个工作日内联系我方对接人员。
在后期设备安装调试、日常维保、故障排查的过程中遇到技术疑问,厂家可提供技术指导。如出现配件损耗需要更换,可提供原厂配套蜗轮蜗杆、轴承、密封件等配件,确保设备长期稳定运转。
制造商:吴桥鑫纪源减速机械有限公司
联系热线:17531786222 杨经理
发货日期:2026年10月19日
产品导航
PRODUCT
阿基米德圆柱蜗杆减速机
联系方式
吴桥鑫纪源减速机械有限公司
地址:吴桥县杨家寺乡政府东侧
电话:0317-7290300
传真:0317-7291300
手机:13513025815
13784756395
联系人:杨洪武
邮编:061801
邮箱:xinjiyuanjiansuji@163.com
地址:吴桥县杨家寺乡政府东侧
电话:0317-7290300
传真:0317-7291300
手机:13513025815
13784756395
联系人:杨洪武
邮编:061801
邮箱:xinjiyuanjiansuji@163.com
公司名称:吴桥鑫纪源减速机械有限公司 公司地址:吴桥县杨家寺乡政府东侧 电话:0317-7290300 传真:0317-7291300 手机:13513025815 官方网址:http://www.xjyjsj.com
吴桥鑫纪源减速机械有限公司 2011(C)版权所有 并对网站所有内容保留解释权
PowerBy:速贝·网搜宝 网站建设:中科四方 技术支持:速贝